

Në prodhimin aktual të saldimit, shumë ndërmarrje zbulojnë se kur makinat e tyre të saldimit në vend përpunojnë fletë të galvanizuara, pikat e saldimit mbeten vetëm në shtresën sipërfaqësore, duke mos arritur të formojnë copëza të thella efektive. Kjo rezulton në forcë të pamjaftueshme të kyçit dhe ndikon seriozisht në cilësinë e produktit. Ky fenomen është veçanërisht i zakonshëm në prodhimin e automobilave dhe industrinë e pajisjeve shtëpiake.
Nëpërmjet analizës së thellë-është zbuluar se shkaku kryesor qëndron në karakteristikat unike të shtresës së zinkut-përçueshmëria e dobët termike dhe paqëndrueshmëria e lartë-të cilat parandalojnë transferimin efektiv të nxehtësisë në brendësi të fletës. Aftësia e saktë e kontrollit të frekuencës moderne-mesmemakinat e saldimit në vendofron një zgjidhje teknike të besueshme për këtë sfidë.
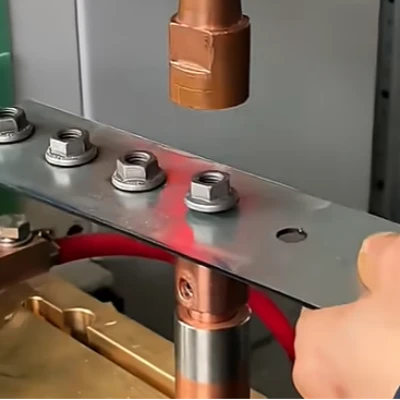
Në-Analizë e thellë e shkakut rrënjësor të problemit
Tradicionalemakinat e saldimit në vendpërballen me sfida të shumta gjatë përpunimit të materialeve të galvanizuara:
- Përçueshmëria e dobët termike e shtresës së zinkut krijon një pengesë termike, duke penguar transferimin e nxehtësisë në materialin bazë.
- Temperatura e avullimit të zinkut (afërsisht 907 gradë) është më e ulët se temperatura e shkrirjes së çelikut, duke shkaktuar avullim të parakohshëm.
- Luhatjet e rrymës rezultojnë në shpërndarje të pabarabartë të nxehtësisë, me mbinxehje të sipërfaqes dhe mungesë të brendshme të shkrirjes.
- Avulli i zinkut ndot sipërfaqen e elektrodës, duke dëmtuar më tej efikasitetin e transferimit të nxehtësisë.
Përparësitë teknike të makinerive të saldimit me frekuencë mesatare{{0}
Frekuencë moderne-mesmemakinat e saldimit në vendtrajtoni çështjet e saldimit sipërfaqësor përmes zbulimeve të mëposhtme teknologjike:
- Konvertoni energjinë elektrike të frekuencës së energjisë në fuqinë DC me frekuencë të mesme- në 800–2000 Hz.
- Arritni stabilitet të lartë në daljen aktuale, duke shmangur luhatjet e energjisë të zakonshme në pajisjet tradicionale.
- Prodhimi DC eliminon efektin e lëkurës, duke lejuar që nxehtësia të arrijë drejtpërdrejt në ndërfaqen e lidhjes së fletës.
- Kontrolli i saktë i nivelit milisekonda- siguron çlirimin e energjisë në momentin optimal.
Zgjidhje sistematike
1. Optimizimi i parametrave të saldimit
- Kur përdorni makineri saldimi me frekuencë të mesme-, rekomandohen strategjitë e mëposhtme të parametrave:
- Zgjateni në mënyrë të përshtatshme kohën e para{0}}presionit (rritje me 30–50%) për të siguruar nxjerrjen e plotë të shtresës së zinkut.
- Miratoni një modalitet saldimi "rrymë më e ulët + cikël më i gjatë".
- Vendosni programe ngrohjeje me shumë-faza për të rritur gradualisht energjinë e saldimit.
- Përdorni-funksionin e rregullimit të imët të makinerive të saldimit me frekuencë të mesme-për të optimizuar parametrat.
2. Kontrolli i saktë i presionit të elektrodës
- Rritni presionin e elektrodës me 20-30% për të lehtësuar nxjerrjen e shtresës së shkrirë të zinkut.
- Mbani presion të qëndrueshëm gjatë gjithë procesit të saldimit.
- Përdorni sistemin inteligjent të kontrollit të presionit të makinerive të saldimit me frekuencë të mesme-.
- Siguroni kontaktin e drejtpërdrejtë të metalit-me-metalit për të zvogëluar rezistencën termike.
3. Zgjedhja dhe projektimi i elektrodave
- Zgjidhni elektroda me majë të ngushtuar ose sferike për të shpërndarë nxehtësinë e sipërfaqes.
- Rekomandoni materialet e elektrodave me oksid-dispersion-të forcuar me bakër për-rezistencë të lartë në temperaturë dhe veti kundër-ngjitjes.
- Diametri i elektrodës duhet të jetë 5-6 herë trashësia e fletës për të rritur densitetin e rrymës.
- Vishni rregullisht elektroda për të ruajtur gjendjen optimale të punës.
4. Procesi i paratrajtimit sipërfaqësor
- Pastroni tërësisht njollat dhe oksidet sipërfaqësore të vajit.
- Kryeni bluarje të imët të zonës së saldimit kur është e nevojshme.
- Mbani vrazhdësinë e duhur të sipërfaqes për të nxitur përcjelljen e rrymës.
- Shmangni bluarjen e tepruar që mund të dëmtojë veshjen kundër korrozionit-.
Rezultatet e Zbatimit dhe Sigurimi i Cilësisë
Pas miratimit të makinerive të saldimit me frekuencë mesatare- të kombinuara me procese të optimizuara:
- Shkalla e kualifikimit të saldimit rritet në mbi 98%.
- Thellësia e copëzave arrin 70-80% të trashësisë së fletës.
- Forca e nyjeve plotëson standardet më të larta të cilësisë.
- Jeta e shërbimit të elektrodës zgjatet me mbi 50%.
- Kostot e prodhimit janë ulur ndjeshëm.
konkluzioni
Thelbi i çështjeve të saldimit të sipërfaqes së fletës së galvanizuar qëndron në saktësinë e pamjaftueshme në kontrollin e nxehtësisë. Frekuencë e mesme-makinat e saldimit në vend, me daljen e tyre të qëndrueshme aktuale, rregullimin e saktë të parametrave dhe përdorimin efikas të energjisë, ofrojnë një zgjidhje të përsosur për këtë sfidë të industrisë.
Duke zgjedhur pajisje të përshtatshme të makinerive të saldimit me frekuencë të mesme-dhe duke e kombinuar atë me parametrat shkencorë të procesit të saldimit, ndërmarrjet prodhuese jo vetëm që mund të zgjidhin plotësisht çështjet e saldimit sipërfaqësor, por edhe të përmirësojnë ndjeshëm cilësinë e produktit dhe efikasitetin e prodhimit, duke fituar një avantazh të dukshëm teknologjik në tregun konkurrues.


