


HAIFEI zhvilloi një makinë saldimi me projeksion me shkarkim kondensator për bashkimin e dadove të projektimit me-panele çeliku inoks të përdorura në dollapët elektrikë, mbylljet e pajisjeve dhe montimet e fletëve-metalit.
Makina lëshon energji elektrike të ruajtur në një cikël të shkurtër saldimi. Së bashku me veglat e dedikuara të pozicionimit dhe forcën e kontrolluar të elektrodës, ndihmon në prodhimin e një nyjeje të sigurt të dados duke kufizuar njollën e panelit, shtrembërimin dhe shtrembërimin e dados.
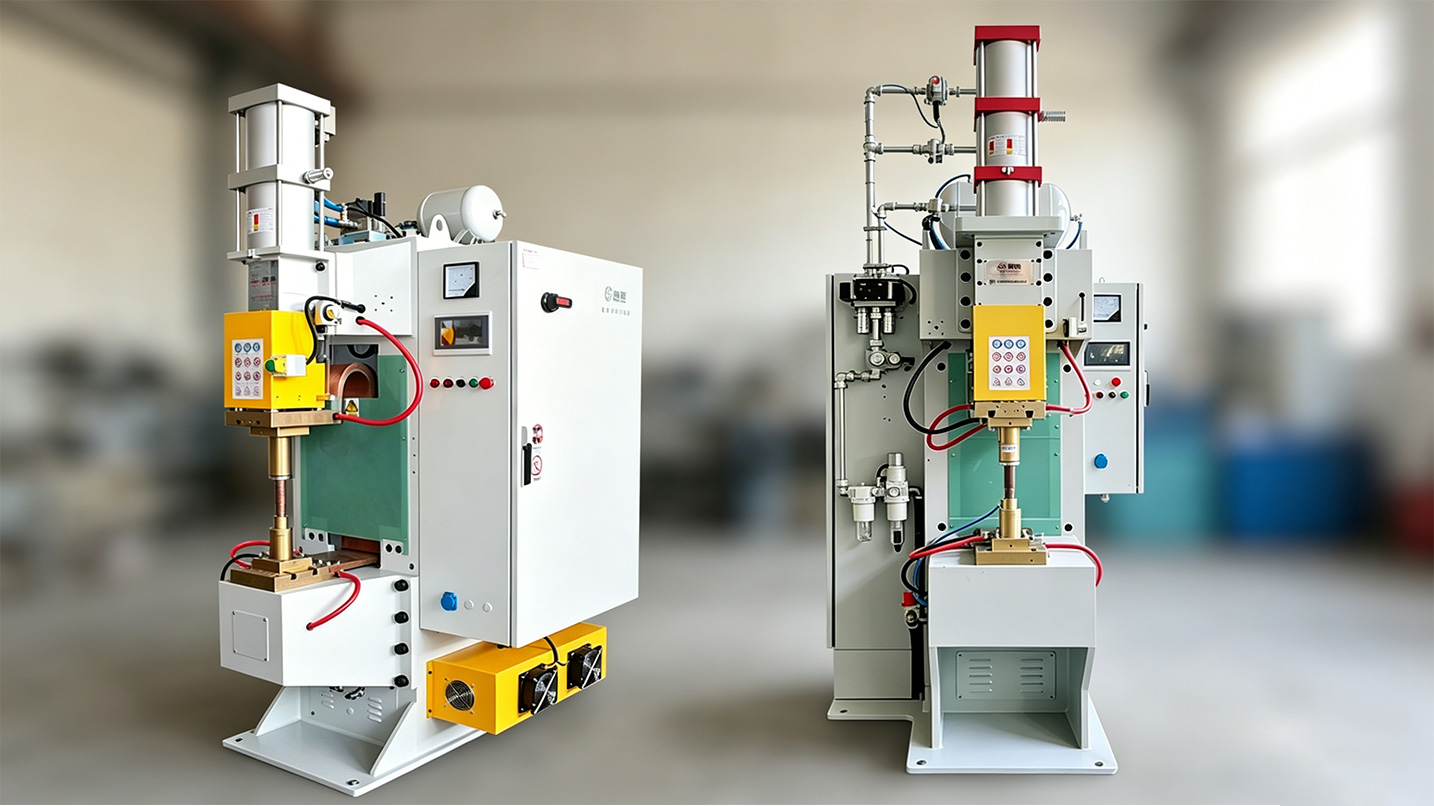
Çfarë makinerie u përdor për këtë projekt?
Pajisja e zgjedhur për këtë projekt ishte një makinë saldimi e dedikuar me projeksion shkarkimi kondensator për panele dhe dado çeliku-inox.
Makina ruan energjinë elektrike në kondensatorë dhe e lëshon atë me shpejtësi përmes projeksioneve të dados. Nxehtësia përqendrohet në pikat e kontaktit të projektimit në vend që të aplikohet gjerësisht në panel.
Ky cikël i shkurtër i-lëshimit të energjisë u zgjodh për të trajtuar tre probleme specifike të prodhimit: kolapsin jo të plotë të projeksionit, shenjat e dukshme të nxehtësisë në sipërfaqen e-çelik inox dhe shtrembërimin e panelit rreth dados së salduar.
Përmbledhje e projektit
| Pika e projektit | Informacioni i rastit |
| Industria e klientëve | Pajisje elektrike të tensionit të ulët- |
| Pjesa e punës | Panel-çelik inox dhe dado projeksioni |
| Pajisjet | Makinë saldimi me projeksion të shkarkimit të kondensatorit |
| Metoda e saldimit | Saldimi me projeksion të arrës |
| Metoda e pozicionimit | Pajisje e përkushtuar për qendrimin dhe vendndodhjen |
| Shqetësimet kryesore | Lidhje të dobëta, njollë e panelit, shtrembërim dhe shtrembërim i arrave |
| Ndryshimi i produktit | Përgatitja dhe parametrat e ruajtur për specifikime të pajtueshme |
| Vleresimi | Testimi i mostrës dhe provat e vazhdueshme para dorëzimit- |
Sfondi i klientit
Klienti prodhon-fletë çeliku-pjesë metalike inoks, mbyllje pajisjesh dhe montime përkatëse për pajisje elektrike me tension të ulët-.
Dadot e projeksionit duhet të ngjiten në panele përpara montimit të kabinetit. Arra e përfunduar duhet të qëndrojë e sigurt gjatë instalimit të bulonave, ndërsa pozicioni i filetimit të saj duhet të lejojë që bulon të hyjë pa probleme.
Për shkak se paneli-çelik inox është gjithashtu një pjesë e dukshme e mbylljes, shenjat e tepërta të djegies, zverdhja, nxirja ose deformimi mund të ndikojnë si në montim ashtu edhe në pamje.
Pse Procesi ekzistues ishte i paqëndrueshëm?
Procesi origjinal i saldimit nuk përqendroi vazhdimisht energji të mjaftueshme në projeksionet e arrës. Disa projeksione nuk u formuan plotësisht gjatë saldimit, duke rezultuar në nyje të dobëta ose jo të plota.
Në të njëjtën kohë, shpërndarja e pabarabartë e nxehtësisë krijoi disa probleme dytësore:
| Problemi i prodhimit | Efekti në pjesën e përfunduar |
| Fusion i pamjaftueshëm në projeksionet e arrave | Dado të lirshme, nyje jo të plota ose dështim saldimi |
| Nxehtësia e tepërt ose e pabarabartë | Zverdhje, nxirje dhe shenja djegieje |
| Tkurrja e pabarabartë termike | Fryrje, deformim ose shtrembërim i panelit |
| Gabim i pozicionimit manual | Dado të përkulura ose të shkëputura- në qendër |
| Prodhimi i paqëndrueshëm i energjisë | Ndryshimet midis cikleve të prodhimit |
| Rreshtimi i dobët i arrave | Bllokim i bulonave,-fije tërthore ose shtrëngim i pabarabartë |
Këto probleme nuk mund të zgjidheshin vetëm duke rritur rrymën e saldimit. Më shumë energji mund të rrisë dëmtimin dhe shtrembërimin e sipërfaqes pa korrigjuar pozicionin e dados ose shpërndarjen e presionit.
Çfarë kërkonte klienti?
Konsumatori kishte nevojë për një proces që mund të formonte projeksionet e arrës brenda një cikli të shkurtër saldimi dhe të reduktonte sasinë e nxehtësisë që hyn në panelin përreth.
Po aq i rëndësishëm ishte pozicioni i arrës. Ngjitësja e nevojshme për të kontrolluar qendrimin, pingulitetin dhe lëvizjen gjatë saldimit, në mënyrë që filli të qëndrojë në një linjë të saktë për funksionimin e montimit në vijim.
Pajisjet nevojiteshin gjithashtu për të mbështetur madhësitë e përputhshme të dadove dhe trashësinë e panelit{0}}çelik inoks. Parametrat e saldimit duhej të ruheshin për të përsëritur prodhimin dhe kontrollet e procesit në të ardhmen.
Kërkesat kryesore ishin:
- Siguroni saldim projeksioni midis dados dhe panelit-çelik inox
- Më pak zverdhje, nxirje dhe djegie të dukshme të sipërfaqes
- Ulje e fryrjes së panelit dhe shtrembërimit termik
- Pozicioni dhe shtrirja e qëndrueshme e dados
- Shpërndarja e qëndrueshme e energjisë midis cikleve të saldimit
- Ndryshimi më i lehtë për specifikimet e produktit të përputhshëm
- Recetat e ruajtura të saldimit dhe gjurmueshmëria e procesit

Si e zhvilloi HAIFEI zgjidhjen
Provat e saldimit me pjesët aktuale
HAIFEI testoi materialin-çelik inox të klientit dhe specifikimet e ndryshme të dadove përpara se të finalizonte makinën.
Provat u përdorën për të vlerësuar sjelljen e projeksionit, energjinë e saldimit, forcën e elektrodës, gjendjen e sipërfaqes dhe deformimin e panelit. Parametrat u rregulluan sipas gjeometrisë aktuale të projeksionit të arrave në vend që të përdornin një cilësim të përgjithshëm për çdo produkt.
Saldim me projeksion të shkarkimit të kondensatorit
Një sistem saldimi me shkarkim kondensator u zgjodh për të dhënë një sasi të madhe të energjisë së ruajtur për një periudhë të shkurtër.
Kur ushtrohet presion, rryma kalon nëpër projeksionet e dados. Rezistenca elektrike në këto zona të vogla kontakti gjeneron nxehtësi të lokalizuar, duke lejuar që projeksionet të shemben dhe të formojnë bashkimin.
Krahasuar me një cikël më të gjatë ngrohjeje, ky proces mund të kufizojë zonën e prekur nga nxehtësia rreth arrës. Përshtatshmëria e tij ende varet nga trashësia e panelit, materiali i arrës, dizajni i projeksionit, gjendja e sipërfaqes dhe forca e kërkuar e bashkimit.
Pajisje qendrore të përkushtuara
HAIFEI projektoi vegla pozicionimi për panelin-çelik inox dhe dado projeksioni.
Pajisja e lokalizon pjesën, e përqendron dadon dhe e mban atë në pozicion ndërsa aplikohet presioni i saldimit. Mbështetja uniforme gjithashtu ndihmon në reduktimin e lëvizjes dhe ngarkesës së pabarabartë gjatë kolapsit të projeksionit.
Ky mjet është zhvilluar për të adresuar:
- Kompensimi i arrave
- Arrë e përkulur
- Lëvizja gjatë kontaktit të elektrodës
- Presion i pabarabartë mbi projeksionet
- Shtrirja e paqëndrueshme e bulonave pas saldimit
Futjet e veglave mund të ndryshohen kur specifikimet e përputhshme të dadove prodhohen në të njëjtën makinë.
Presioni i kontrolluar dhe recetat e ruajtura
Vetëm energjia e saldimit nuk e përcakton rezultatin. Forca e elektrodës, gjendja e kontaktit dhe koha ndikojnë në mënyrën se si shemben projeksionet e arrës.
Prandaj, makina koordinon sekuencën e mbërthimit dhe{0}}lirimit të energjisë. Cilësimet e miratuara mund të ruhen si receta produkti, duke reduktuar rregullimin manual gjatë prodhimit të përsëritur.
Në varësi të konfigurimit përfundimtar të pajisjes, sistemi mund të regjistrojë recetën e zgjedhur, numrin e saldimit, gjendjen e funksionimit dhe informacionin e alarmit. Fushat e kërkuara të të dhënave dhe ndërfaqet e komunikimit duhet të konfirmohen përpara prodhimit.
Si funksionon cikli i saldimit?
1
Operatori vendos panelin-çelik inox në pajisje.
2
Dado e projeksionit është e vendosur mbi vrimën e kërkuar.
3
Pajisja përqendrohet dhe mbështet komponentët.
4
Koka e saldimit zbaton forcën e paracaktuar të elektrodës.
5
Kondensatorët lëshojnë energji përmes projeksioneve të dados.
6
Projeksionet shemben dhe formojnë lidhjen e salduar.
7
Koka e saldimit kthehet dhe paneli i përfunduar hiqet.
8
Lidhja inspektohet sipas standardit të pranimit të rënë dakord.
Për projektet e automatizuara, ushqimi i komponentëve, zbulimi dhe shkarkimi i pjesëve mund të shtohen pasi të jetë vërtetuar procesi bazë i saldimit.
Si duhet të inspektohet dado e salduar?
Një arrë që duket e salduar siç duhet mund të jetë ende e gabuar ose e dobët mekanikisht. Plani i pranimit duhet të mbulojë lidhjen, pozicionin e fillit dhe gjendjen e panelit.
| Pika e inspektimit | Çfarë kontrollon |
| Inspektimi vizual | Nxjerrja, dëbimi, shenjat e djegies dhe dëmtimi i sipërfaqes |
| Pozicioni i arrës | Përqendrimi, pinguliteti dhe shtrirja e fijeve |
| Testi i instalimit të bulonave | Angazhim i qetë pa bllokim ose{0}}fije |
| Push{0}}test | Rezistenca ndaj forcës së aplikuar përmes panelit |
| Testi i çift rrotullues | Aftësia për të përballuar ngarkesën e specifikuar shtrënguese |
| Peel ose test shkatërrues | Formimi i projeksionit dhe integriteti i përbashkët |
| Rrafshësia e panelit | Fryrje, deformim dhe deformim lokal |
| Prova e vazhdueshme e prodhimit | Përsëritshmëria gjatë cikleve të njëpasnjëshme të saldimit |
Rasti origjinal raporton rezultate të qëndrueshme gjatë provave të vazhdueshme-para dorëzimit, por nuk publikon vlerat numerike të pranimit. Kufijtë e forcës së shtytjes, çift rrotullimit, rrafshësisë dhe pamjes duhet të sigurohen nga klienti ose të bien dakord gjatë zhvillimit të mostrës.
FAQ
Pyetje: Çfarë makinerie përdoret për bashkimin e dadove në panele-çelik inox?
Përgjigje: Ky projekt përdor një makinë saldimi me projeksion të shkarkimit të kondensatorit. Energjia elektrike e ruajtur lëshohet përmes projeksioneve të dados në një cikël të shkurtër saldimi, duke përqendruar nxehtësinë në zonën e bashkimit.
Pyetje: Pse të përdorni saldimin e shkarkimit të kondensatorit për çelik inox?
Përgjigje: Koha e shkurtër e shkarkimit ndihmon në kufizimin e transferimit të nxehtësisë në panelin përreth. Kjo mund të zvogëlojë njollën dhe shtrembërimin kur projeksionet e dados, energjia e saldimit, forca e elektrodës dhe veglat përputhen siç duhet.
Pyetje: A mund të parandalojë plotësisht procesi zbardhjen e panelit?
Përgjigje: Asnjë proces nuk duhet të përshkruhet se eliminon plotësisht njollën në çdo aplikim. Rezultatet e sipërfaqes varen nga-shkalla e çelikut inox, trashësia e panelit, gjendja e sipërfaqes, dizajni i projektimit dhe cilësimet e saldimit. Kërkohet testimi i mostrës.
Pyetje: A mund të saldohen arrat e zakonshme me këtë makinë?
Përgjigje: Saldimi me projeksion normalisht kërkon arra të dizajnuara me projeksione të përshtatshme saldimi. Një arrë e thjeshtë pa një strukturë të përshtatshme projeksioni mund të kërkojë një dizajn ose proces të ndryshëm të përbashkët.
Pyetje: A mund të bashkojë një makinë me disa madhësi dadosh?
Përgjigje: Mund të mbështesë disa madhësi të përputhshme të arrave përmes pjesëve të zëvendësueshme të vendndodhjes dhe recetave të ruajtura. Kapaciteti i makinës, aksesi i elektrodës dhe hapësira e veglave duhet të mbulojnë gamën e plotë të produktit.
Pyetje: Si e parandaloni animin e arrës?
Përgjigje: Pajisja përqendrohet dhe mbështet dado përpara se koka e saldimit të ushtrojë presion. Struktura e vendndodhjes, shtrirja e elektrodës dhe forca uniforme ndihmojnë në kontrollin e pingulitetit të dados gjatë kolapsit të projeksionit.